


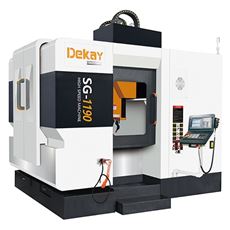


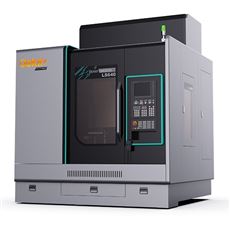


在模具加工与精密零件制造中,刀具路径中的小半径转角与精细曲面需要较高的主轴转速与快速的进给响应。加工中心高速机围绕这一需求设计,通过提高主轴转速、优化进给伺服与结构刚性,使小刀具也能获得合适的切削线速度与表面质量。 
0574-62936677
0574-62936677
CNC高速机,数控滚齿机,加工中心高速机,直线电机加工中心
在模具加工与精密零件制造中,刀具路径中的小半径转角与精细曲面需要较高的主轴转速与快速的进给响应。加工中心高速机围绕这一需求设计,通过提高主轴转速、优化进给伺服与结构刚性,使小刀具也能获得合适的切削线速度与表面质量。 高速切削的特点是切削力下降而热与振动的影响上升。主轴转速提高后,刀具与工件的接触频率增加,工艺系统的动态特性变得重要;机床的床身与立柱需要有足够的刚性与阻尼,避免在高速下产生颤振。 主轴与进给系统是关键部件。高速主轴多采用电主轴结构,减少中间传动环节,配合油气润滑与冷却;进给轴需要较高的加速度与较小的跟随误差,直线滚动导轨与光栅反馈有助于提高定位精度。 使用中应注意刀具与程序的配合。小径刀具在高转速下容易磨损,刀具动平衡与夹持精度直接影响表面质量;程序中转角处的加减速设置会影响实际进给,需要与机床的动态特性匹配。 高速加工对刀具有专门要求。小径刀具在高转速下离心力大,刀柄需要做动平衡;刀具的刃口强度与涂层耐磨性影响寿命,选择时应与工件材料匹配。刀具破损检测功能可以在断裂时及时停机。 冷却方式影响表面质量与刀具寿命。高转速下普通浇注难以到达切削区,常采用内冷或油气润滑;冷却不足会造成刀具快速磨损与工件热变形。 机床的维护重点在主轴与导轨。电主轴需要关注轴承温度与振动,润滑与冷却系统应保持稳定;导轨防护与润滑同样重要,切屑进入会造成精度下降。定期检测主轴径向跳动,可以发现早期磨损。 高速加工对工装的要求较高。夹具的刚性不足会在高速下产生振动,影响表面质量;夹具的动平衡也需要关注,不平衡会造成主轴负载波动。 机床的预热程序应固定。主轴与各轴在达到热平衡前的变形会影响精度,固定的预热时间与空运转程序,可以使不同班次的加工条件趋于一致。 切削参数的选择应参考刀具与材料。过高转速会造成刀具快速磨损,过低则无法发挥设备能力,宜通过试切确定合理区间。 对于模具加工,高速机的优势体现在细节表面。小刀具在较高转速下切削力小,能够加工薄壁与深腔;相应地,路径规划需要更细致,避免因过切造成模具报废。 加工中心高速机的价值在于把小刀具的能力释放出来。把结构刚性、主轴冷却与程序策略配合好,精细加工的效率与质量才能同时提升。对于模具加工,高速机的优势体现在薄壁与深腔等细节表面,路径规划需要更细致,避免因过切造成模具报废,试切仍然是必要的。
宁波德凯数控机床有限公司 版权所有
